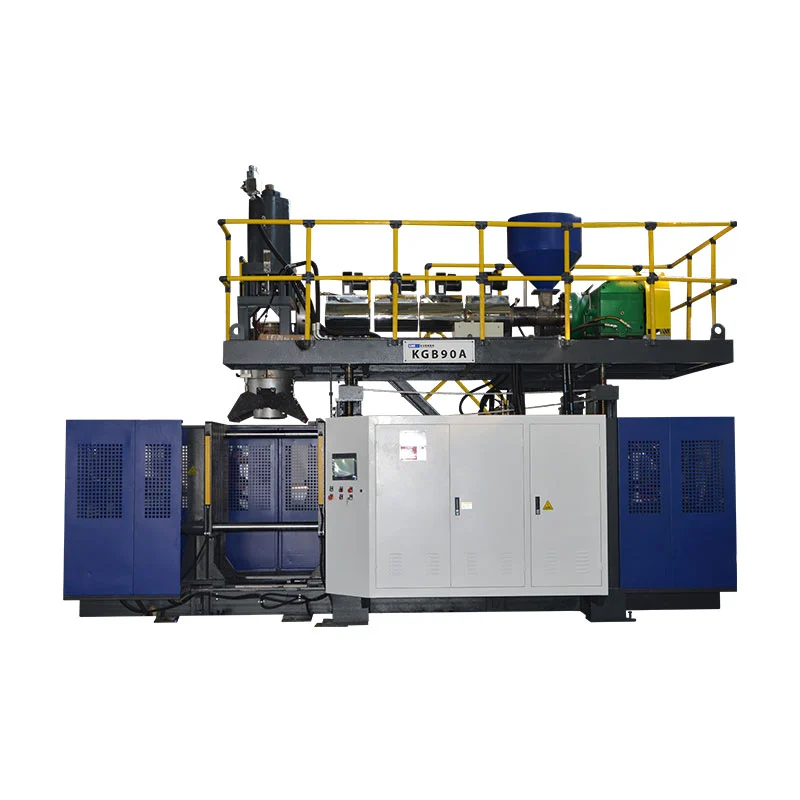
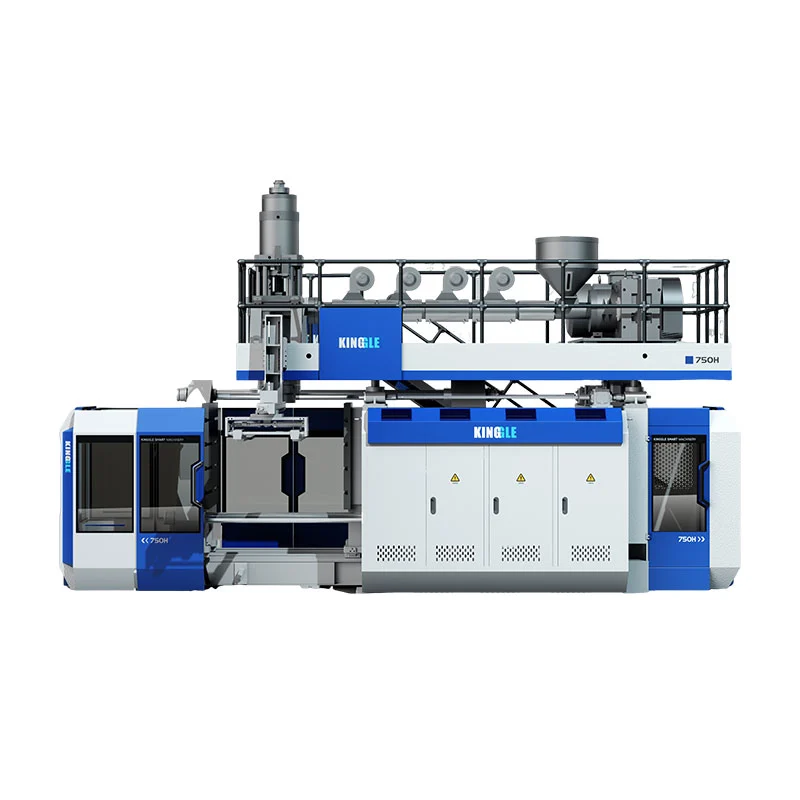
Parison programming inoshandura gap rekufa panguva yeextrusion saka zvinhu zvinoiswa painoda chikamu chakapedzwa. Chimiro chakanaka chinochengetedza makona, zvibato, mapendekete, uye pinch-off nzvimbo pasina kuita kuti mudziyo wese ureme.

Izvo zveparison programming zvinonyatso kudzora
Mukuumba extrusion blow, plastiki yakanyungudutswa inosiya kufa sechubhu inonzi parison. Gravity, simba rekunyunguduka, kufa kuzvimba, kutambanudza, uye mold geometry zvinokanganisa kuti chubhu inova sei chikamu. A yunifomu kufa gap haawanzogadzira yunifomu yakapera madziro kana chikamu chine mapendekete, makona, mubato, kana kudhirowa kwakadzika.
Iyo controller inofambisa chishandiso kuita kuti zvikamu zvakasarudzwa zvive zvakakora kana kutetepa. Chinangwa chinodzorwa kugovera zvinhu: zvakakwana zvinhu munzvimbo dzakatambanudzwa zvakanyanya kana dzakaremerwa zvakanyanya, dzine huremu husingakoshi muzvikamu zvinoumba nyore.
| Profile chiito | Process effect | Zvekusimbisa |
|---|---|---|
| Wedzera kuvhura panzvimbo dzakasarudzwa | Inowedzera zvinhu kune chikamu ichocho chejeri | Makona matete, bata midzi, mapendekete, pasi uye pinch-off nzvimbo |
| Deredza kuvhura panzvimbo dzakasarudzwa | Inoderedza mashoko muchikamu ichocho | Madziro anorema akatwasuka, anononoka-kutonhora nzvimbo uye yakawandisa chikamu uremu |
| Chinja chimiro | Inofambisa nzvimbo dzakakora uye dzakatetepa parutivi rweparison | Kunyangwe nzvimbo yakarongwa inoenderana neyakagadzirirwa chikamu chechikamu |
| Scale general profile huremu | Inoshandura chimiro chakazara | Huremu hwakazara uye madziro mashoma, kwete avhareji chete |
Rekodhi inobatsira yekugadzira inochengeta faira refaira pamwe chete nenhamba yeforoma, resin giredhi, ruvara kana regrind mamiriro, tembiricha resipi, saizi yepfuti, nguva yekutonhodza, uye zviyero zvakabvumidzwa zvechikamu.
Inoenderera uye accumulator masisitimu anoshandisa mareferenzi akasiyana
On akuenderera mberi kuvhuvhuta muchina, chivako chechechi chinoramba chiripo. Iyo mbiri inowanzo wiriraniswa kune nguva kana kureba kweparison. Extrusion kugadzikana kunokosha nekuti shanduko mukubuda inogona kufambisa nzvimbo yakarongwa pamwe nechikamu.
On anaccumulator blow molding muchina, kunyungudika kunochengetwa uye kusundirwa nemufa. Iyo mbiri inogona kusungirirwa kune accumulator chinzvimbo. Shot size, kuzadza kuenderana, uye transducer calibration inova chikamu chedambudziko remadziro-ukobvu.

Mukuru wachoMOOG DigiPack III bhukuzvinyorwa zvese accumulator uye inoenderera-extrusion application. Izvi hazvireve kuti muchina wese weKinggle unoshandisa mutongi mumwechete. Simbisa iyo controller modhi, profil huwandu, actuator uye chishandiso mune quotation yeprojekiti.
A controlled setup sequence
- Simbisa resipi chaiyo.Matanidza mold, zvinhu, kufa uye kudzokorora chigadzirwa.
- Gadzirisa kunyunguduka.Rega tembiricha chaiyo igadzikane uye isimbise kuenderana kudyisa uye extrusion.
- Tarisa tooling zero uye span.Ongorora mafambiro ekunamira, kuvuza kana kusarongeka.
- Seta hurefu hweparison uye saizi yepfuti.Parison inofanira kusvika panzvimbo yakarurama pakuumbwa pedyo.
- Tanga neprofile iri nyore.Shanduko dzakakura dziri nyore kuongorora pane dzakawanda dzakapinza kugadzirisa.
- Mold akati wandei akatsiga mitsetse.Usatonga chikamu chekutanga mushure mekuchinja kukuru kwemaitiro.
- Edza nzvimbo dzakagadziriswa.Rekodha zvishoma madziro, chikamu uremu, chitarisiko uye inoshanda mhedzisiro.
- Shandura nzvimbo imwe panguva.Chengetedza kudzokorora kutsva chete mushure mekuvandudzwa kunodzokororwa.
Wall-thickness troubleshooting nechiratidzo
| Symptom | Inspect | Nhanho inotevera |
|---|---|---|
| Mutete pasi kana pafudzi | Profile chinzvimbo, parison sag, kutambanudza uye kuridza nguva | Simbisa kurongeka usati wawedzera huremu hwese |
| Rimwe divi rinoramba rakatetepa | Die centering, mold alignment, kutonhora uye kuonana kweparison | Rongedza iyo asymmetric yemuviri chikonzero |
| Hukobvu hunofambisa kutenderera kutenderera | Melt tembiricha, kuburitsa, saizi yepfuti, mhinduro uye hydraulic kugadzikana | Gadzirisa maitiro usati wagadzirisa mapoinzi |
| Heavy wall but weak pinch-off | Nzvimbo yemidziyo, pinch-off dhizaini uye chinzvimbo chejeri | Fambisa zvinhu kune pinch zone pane kusimudza yakazara-chikamu huremu |
| Kugovera kwakanaka asi kurema kwakanyanya | Zvose zviyero uye zvikamu zvinorema zvisingakoshi | Deredza mumatanho akayerwa uchidzivirira nzvimbo shoma-madziro |
| Mirairo inoshanduka asi chikamu hachidaro | Actuator, valve, wiring, calibration kana kurambidza | Enzanisa murairo uye mhinduro, wozokwira kune kugadzirisa |
Iyo fekitori maonero: kudzokororwa kunokosha kupfuura imwe yakakwana sampuli
Iyo mbiri ndeyekugadzira-yakagadzirira chete kana ichinge yapona yakajairwa mutsauko, senge inodziya kutangazve, shanduko-yezvinhu zvakawanda, shanduko yekuchinja uye inotarisirwa huwandu hwemamiriro ekutonhora-mvura. Imwe mudziyo wakanaka unoratidza muchina unogona kugadzira chikamu; kumhanya kwakagadzikana kunoratidza kuti maitiro anogona kutarisirwa.
Usati wagamuchirwa, bvumirana nezvenzvimbo dzekuyera, huwandu hwemuenzaniso, bvunzo dzinoshanda uye yakabvumidzwa resipi kudzokorora. Chengetedza faira rekutanga uchipa vashandi vakadzidziswa nzira yakanyorwa yekuita uye kudzoreredza gadziriso dzakadzorwa.
Kana kusagadzikana kweprofile kuchionekwa nearamu, kusawirirana kwenzvimbo kana shanduko yekutevedzana, shandisa iyoHMI uye aramu gwara. Vatengi vachiri kutsanangura michina vanogona kutanga neKinggle'smutungamiri wekusarudza muchina.
Mibvunzo inowanzo bvunzwa
Chii chinonzi parison programming?
Parison programming inoshandura kufa-gap kuvhurwa panguva yeextrusion kuitira kuti zvikamu zvakasiyana zveparison zvigamuchire huwandu hwakasiyana hwezvinhu.
Ko purogiramu yeparison inogona kugadzirisa dambudziko rese rakatetepa-madziro?
Kwete. Haikwanise kururamisa kurongeka kwefa, kusagadzikana kuburitsa, midziyo yakakuvadzwa, kutonhora kwakashata, kugadzira mold isiriyo, kana actuator isingashande.
Ndinofanira kushandura mapoinzi ega kana huremu hwese kutanga?
Shandisa huremu hwese chete kana chikamu chakazara chichigara chakareruka kana kurema. Shandisa shanduko yenzvimbo kana zviyero zvichiratidza dambudziko rinodzokororwa munzvimbo yakati.
Sei iyo profil inofamba pane chikamu?
Zvikonzero zvakajairika zvinosanganisira shanduko muyero yeextrusion, kureba kweparison, accumulator kupfura kuenderana, tembiricha yezvinhu, kutanga kunonoka, kana sensor calibration.
Muchina unoda mapoinzi mangani?
Nhamba inodiwa inoenderana nechikamu geometry uye controller kumisikidza. Mamwe mapoinzi haatsigire maitiro asina kugadzikana.