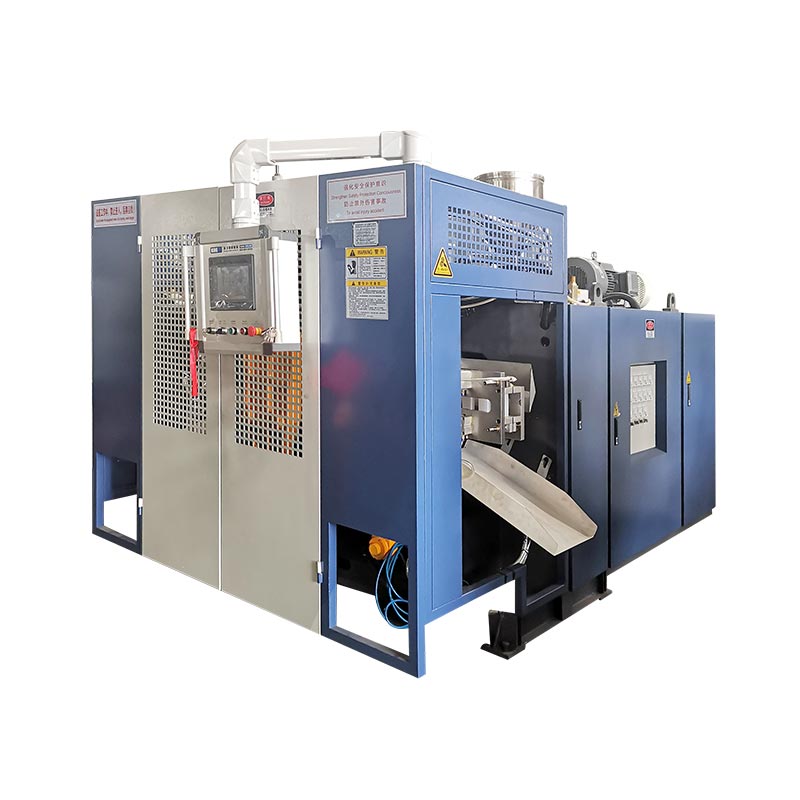
Pa peji ino
- Chii chinonzi blow molding machine?
- Mashandiro anoita blow molding
- Mhando nemaitiro: EBM, IBM, ISBM
- Mukati memuchina: zvikamu zvinosarudza kunaka
- Mhando nechimiro uye mhando yemhando
- Materials tinomhanya
- Chii chinoputika muchina wekuumba
- Kubuda uye mutengo: nhamba dzinokosha
- Tinokubatsira sei kusarudza
- Hunhu, kuyedzwa uye zvatinoona
- Chii chinotyaira mutengo wemashini
- Kutenga kubva kumugadziri
- FAQ
Chii chinonzi blow molding machine?
Muchina wekuputira unoshandura resin yepurasitiki kuita zvidimbu zvisina mhango nekuinyungudusa, kuigadzira kuita chimiro chakapfava, uye nekufuridza mweya wakadzvanywa mukati meiyo chimiro kuti ibudise kunze kune mold. Kana ipurasitiki inotonhora uye mold yakazaruka, une chigadzirwa chakapedzwa chisina kukwana - bhodhoro, gaba, dhiramu, tangi. Anenge ese akaomerwa epurasitiki mudziyo waunobata wakatanga pamushini wekuforoma weimwe mhando kana imwe.
Chikamu chakafara nekuti zvikamu zvacho zvakasiyana: bhodhoro re100 ml eyedropper uye 220 L kemikari dhiramu zvese "zvinoputika," asi hapana pamichina miviri iyi yakafanana. Kusarudza zvakanaka kunoreva kunzwisisa zvinhu zviviri - kuti chimiro chakapfava chinoumbwa sei (theprocess type), uye kuti muchina wacho unovakwa sei kuti uuendese (thechimiro) Tichatora tose tichichinjana.
Mashandiro anoita blow molding
Extrusion blow molding - maitiro ari kuseri kwemidziyo yakawanda yemaindasitiri - inomhanya muchiuno chakasimba. Kuinzwisisa kunoita kuti sarudzo yese inotevera (mutengo, kuburitsa, mhando) kuve pachena:
- Melt uye mita.Iyo extruder screw inonyungudutsa resin uye inosaidzira kuyerera kwakadzikama, homogeneous kuyerera kune musoro unofa.
- Gadzira jeri.Iyo yakanyunguduka inobuda mumusoro wekufa sechubhu isina mhango - parison. Mudhuri-ukobvu controller profiles iyo chubhu paurefu hwayo saka plastiki inogara apo chikamu chinoda simba.
- Clamp.Iyo mold inovhara parison. Synchronous clamping uye direct-pressure locking inobata maplatens anoenderana kuitira kuti chikamu chisavheneke.
- Blow.Pini inoputika inopinza mweya (ine pasi-inovhuvhuta system pazvikamu zvakawanda) uye parison inoputira pagomba, ichitora chimiro chayo chekupedzisira.
- Kutonhora.Chikamu chinogadzirisa chinopesana neyakatonhodzwa mold. Iyi kazhinji ndiyo nhanho refu, uye iyo - kwete iyo extruder - inoisa yako kutenderera nguva.
- Bvisa uye upedze.Iyo mold inovhura, robhoti ruoko runobvisa chikamu, uye flash inochekwa. Pamutsetse weotomatiki izvi zvinomhanya zvisina munhu.
Maviri ematanho aya chinyararire anosarudza hupfumi hwemutsara wese. Parison profiling inoisa kuti ingani chikamu chega chega chinotakura; kutonhora kunoseta kuti unokwanisa kukurumidza sei kuzviita. Tora iwo maviri kurudyi uye mamwe ese emuchina anozvitarisira wega - ndosaka vachifanirwa kutariswa zvakanyanya kupfuura iyo misoro specs vatengi vanowanzo enzanisa kutanga.
Mhando nemaitiro: EBM, IBM uye ISBM
Kune matatu epakati maitiro emhando dze blow molding muchina. Musiyano uripo zvachosekuti chimiro chakapfava chinogadzirwa seiisati yapeperetswa.
| Type | Kuti chimiro chinoumbwa sei | Zvakanakisa zve | Zvigadzirwa zvakajairika |
|---|---|---|---|
| Extrusion (EBM) | Parison akabuda sechubhu, achibva afuridzirwa | Yakabatwa uye yakakura maburi zvikamu | Jerry magaba, zvigubhu, matangi, mabhodhoro |
| Jekiseni (IBM) | Preform jekiseni-yakaumbwa, yobva yafuridzwa | Zvigaba zvidiki, zvepamusoro-soro | Pharma mabhodhoro, zvirongo zvekuzora |
| Injection stretch (ISBM) | Preform jekiseni, akatambanudzwa uye kuputika | Mabhodhoro akajeka, akasimba ePET | Mvura nemabhodhoro ekunwa zvinyoro |
Extrusion blow molding (EBM)ndiro bhiza rekushanda kwemidziyo yemaindasitiri uye maitiro atinovaka. Nekuti muviri, mubato uye fomu yemutsipa mune imwe pfuti, EBM inogadzira yakabatwa uye yakakura zvikamu izvo mamwe maitiro haakwanise.Injection blow molding (IBM)inoumba preform chaiyo kutanga, ichipa yakanakisa bhodhoro mutsipa kurongeka asi isina mibato uye isina zvikamu zvakakura.Injection stretch (ISBM)inotambanudza PET preform yekujeka uye kusimba kwaunoona mumabhodhoro emvura - yakasiyana chigadzirwa mhuri kubva HDPE maindasitiri zvikamu.
Mukuita sarudzo haiwanzo kujeka. Gaba, dhiramu, tangi kana chero chigadziko chakabatwa kana chikuru chikamu che extrusion; IBM neISBM ndezvemabhodhoro madiki chaiwo uye yakajeka PET. Kuziva kuti ndeipi mhuri chigadzirwa chako chinowira mukati iwe usati wanyora mapfupi michina inochengetedza kuenzanisa makotesheni emaitiro maviri anga asingambokwane.
Mukati memuchina: zvikamu zvinosarudza kunaka
Michina miviri inogona kugovera huwandu hwemusoro wemusoro uye kuita zvakasiyana zvachose, nekuti mhando inorarama muzvikamu. Izvi ndizvo zvikamu izvo mainjiniya edu ane hanya nazvo zvakanyanya:
| Chikamu | Zvazvinoita | Nei zvichikosha |
|---|---|---|
| Extruder uye screw | Inonyunguduka uye mamita resin | 50–100 mm screws pa 24–25 L/D inopa yakagadzikana, homogeneous HDPE kunyunguduka - hwaro hwezvikamu zvinoenderana |
| Kufa musoro + weparison controller | Mafomu uye profiles parison wall | A MOOG 100-point wall-thickness controller ndiyo imwe huru lever pamutengo we resin uye chikamu chesimba. |
| Clamping unit | Anovhara uye akabata mold | Kaviri dhonza-tsvimbo synchronous clamping + mafuta-cylinder yakananga-kudzvanywa kukiya chengeta maplatens anoenderana pasi pematani akakwira |
| Kufuridza uye kutonhora | Inflates uye inoseta chikamu | Kuridza pini + pasi kuvhuvhuta gadzira chikamu; kutonhora dhizaini inotyaira iyo chaiyo kutenderera nguva |
| Dhiraivha uye kudzora | Masimba uye anomhanyisa muchina | Servo pombi huru inocheka simba; Mitsubishi PLC + Weinview HMI chengetedza nguva pa24/7 mitsetse |
| Automation | Kutora-kunze, kuderedza, kuongorora | Robhoti ruoko + kudzika kudzika kucheka chengetedza mhando yakagadzikana pane isina munhu anomhanya |
Pamutsetse unotenderera wachi, kuvimbika kwekutonga ndiko kunodzivirira goho - ndosaka izvo zvinotengeswa kunze kwenyika mumutsara wekupedzisira zvine basa kupfuura zvavanotarisa. Mitsubishi PLC, Weinview HMI uye MOOG madziro-ukobvu kudzora haasi mabheji; iwo zvikamu zvakaratidzwa zvinogara zvinoshanda chero kupi zvako pasirese, saka kukanganisa muLagos kana Lima hakuite mutsara kwemavhiki.
Mhando nechimiro uye mhando yemhando
Mukati me extrusion, michina inoiswa mumapoka nemabatirwo eparison uye kuti madziro anovakwa sei. Apa ndipo paunofananidza muchina kune chikamu chako saizi uye vhoriyamu.
- Kuenderera mberi kuvhuvhuta kuumba muchina.Parison inoburitsa zvisina kumira mushe uye mold shuttles kuti ibate - high cadence pazvikamu zvidiki-kusvika-pakati kusvika pa30 L, uye apo musoro unofa-wanda unomhanyisa mabhodhoro akawanda-kumusoro.
- Accumulator (zviunganidze) blow molding muchina.Nyungudusa zvitoro mumusoro uye kupfura nekukurumidza, kumisa mafundisi makuru achidonha - mhando yemadhiramu, matangi eIBC, matangi emafuta uye zvipingamupinyi.
- Multilayer blow molding muchina.A 2-6 layer die head co-extrudes barrier, regrind kana mavara akaturikidzana mune rumwe madziro - anoshandiswa kune emafuta matangi uye yakakwirira-chaiyo madhiramu emakemikari.
- Automatic blow molding muchina.Chero chezviri pamusoro neakazara otomatiki - robhoti kutora-kunze, kudzima uye kuongorora kune isina munhu, inowirirana kumhanya.
Yedu pachedu inotambanuka 100 ml kusvika 220 L madhiramu (uye makuru pakukumbira), saka fekitori imwe cheteyo inovhara bhodhoro diki remafuta nedhiramu remakemikari rakatemerwa neUN:
| Capacity | Machine type | Mienzaniso mienzaniso | Dry-cycle output* | Clamping |
|---|---|---|---|---|
| 100 ml - 2 L | Inoenderera, imwe / yakawanda-inofa | 2L imwe chete/ kaviri chiteshi | kusvika ku1,200/h | 40 kN |
| 3 – 15 L | Inoenderera mberi, imwe / kaviri | 5L / 15Lchiteshi | 450–1,000/h | 65–200 kN |
| 20 - 60 L | Accumulator | KGB70A / 80A /90A | 500–700/h | 130–280 kN |
| 120 - 160 L | Accumulator | KGB100B /110A | 300–320/h | 440–760 kN |
| 220 L madhiramu+ | Chemical-barrel yakakosha | 250L inokosha | 17–20/h | pakukumbira |
*Dry-cycle ndiyo theoretical maximum; kubuda chaiko kwakaderera. Mafungiro akazara uye nhamba dzakashanda dziri mune yedu yakadzika dive panejerry can machineuyekuunganidza muchina.
 Inoenderera - 5L imwe chiteshi
 Accumulator - 60L yezvikamu zvakakura
 Accumulator - 250L madhiramu nematangi
Materials tinomhanya
Muchina unogadzirisa maitiro; iyo resin inogadzirisa zvinhu. Michina yedu yeextrusion inomhanyisa mhuri yeindasitiri pazasi mune imwechete kana multilayer madziro.
| Material | Sei ichishandiswa | Zvimwe zvikamu |
|---|---|---|
| HDPE | Kuoma, makemikari-resistant, mutengo wakaderera | Jerry magaba, mabhodhoro, matangi |
| HMW-HDPE | High kukanganisa uye kusagadzikana-kutsemuka kuramba | Makemikari madhiramu, matangi emafuta |
| PP | Kupisa kupisa, kujekesa sarudzo | Mudhuri mutete uye midziyo inopisa-kuzadza |
| PVC / PA | Barrier uye specialty properties | Specialty mabhodhoro, barrier layers |
Chii chinoputika muchina wekuumba
Shandura mold uye mhuri yemuchina mumwe inoshandira maindasitiri mazhinji. Idzi ndidzo nzvimbo dzekushandisa dzatinoshandisa zvakanyanya:
| Indasitiri | Products |
|---|---|
| Packaging | Mafuta uye mabhodhoro ekugezesa, magaba ejerry, madhiramu emakemikari, matangi eIBC |
| Automotive | Matangi emafuta, madhiri emhepo, vaparadzi |
| Kutungamirirwa kwemugwagwa | Zvipingamupinyi zvetraffic, makoni, piers yekuzviparadzanisa nevamwe |
| Inoyangarara | Mabhuya, anoyangarara, pontoon |
| Logistics uye nezvimwe | Pallets, mabhokisi emidziyo, matafura nemacheya, matoyi |
Kubuda uye mutengo: nhamba dzinokosha
Maverengero maviri anosarudza kana muchina unokodzera bhizinesi rako - uye ese ari maviri ari nyore kumhanya usati watenga.
Muenzaniso - 5 L inogona pakutenderera 7.2 s, musoro mumwe chete:
(3600 ÷ 7.2) × 0.8 =400 magaba/h· mashifiti maviri ≈6,400/zuva
Resin = chikamu uremu × resin mutengo → semuenzaniso. 0.20 kg × $1.30 =$0.26
Simba = muchina kW × $/kWh ÷ zvikamu/h → e.g. 15 × 0.12 ÷ 400 =$0.0045
Cherechedza kuti resin inoderedza simba uye kushanda mumutengo pachikamu. Icho chokwadi chimwechete ndicho chiitiko cheiyo chaiyo yemadziro-hukobvu kudzora: kucheka 5% yeresin kubva kune chikamu chinotakurwa nemiriyoni inochengetedza zvakanyanya kupfuura chero magetsi emagetsi - ndosaka muchina wakachipa une isina simba madziro control kazhinji unova iwo unodhura.
Tinokubatsira sei kusarudza
Kana mutengi akatumira kubvunza, isu tinoshanda kuburikidza nechikamu, kwete muchina. Pindura izvi uye gadziriso chaiyo inowanzojeka:
- Chikamu chikuru uye chimiro.Saizi uye kana iine mubato sarudza extrusion vs jekiseni, uye inoenderera vs accumulator.
- Resin uye madziro spec.Barriers kana regrind layers inoda multilayer musoro; UN-yakatemerwa madhiramu anoda yakasimba madziro-ukobvu kudzora.
- Daily output.Mhanya iyo inobuda math uchipesana nemaawa maviri-shift usati wasarudza single vs kaviri chiteshi.
- Certification.Kudonhedza bvunzo kana UN zvinodiwa shandura maturusi uye kusimbiswa.
- Standalone kana turnkey.Mitsetse yekuyera inobatsira kubva pakati pekudya, mvura uye kupwanya zvinopihwa pamwechete.
Hunhu, kuyedzwa uye zvatinoona
Consistency ndiwo mutambo wese mukuvhuvhuta, uye ndipo panoratidza makumi maviri emakore ekuvaka michina yakafanana. Zvinhu zvishoma zvatinoita uye kuona:
- Wall-thickness kufanana.Profiled point-by-point saka chikamu chega chega chinosangana nechayo chekudonhedza-yekuyedza nekadiki resin - yakatariswa isati yatumirwa.
- Drop test uye UN kusimbiswa.Chemical-drum tooling inodarika 3-mita yekudonha bvunzo uye UN certification isati yabva pasi pedu.
- Panowanzotanga kubuda kunodonha.Kutenderera kunononoka kazhinji kunoteedzera kune yekuchengetera sitiroko kana kutonhora kupfuura kune extruder - ndiyo nzvimbo yekutanga kutarisa, kwete yekupedzisira. (Zvimwe muchii chinokonzera kunonoka kuchengetedza zvinhu.)
Chii chinotyaira mutengo wemashini
Iko hakuna imwechete rondedzero yemutengo we "blow molding muchina" nekuti iyo spec inochinja mutengo. Vatyairi vakuru:
- Chikamu saizi uye clamping simba.Zvikamu zvakakura zvinoda mafuremu anorema uye matani akakwira zvakanyanya - mutyairi mukuru anodhura.
- Nhamba yemisoro inofa.Mapatya / akawanda-anofa anowanza kuburitsa uye mutengo.
- Single vs multilayer.Musoro we multilayer unowedzera kugona uye mutengo.
- Automation uye zvinodzora.Robhoti kutora-kunze, deflashing uye premium kudzora kukwidza mutengo asi kuderera kumhanya mutengo.
- Turnkey systems.Kudyisa kwepakati, mvura nekupwanya kunowedzera kune iyo quote asi cheka tsvina uye kushanda.
Kutenga kubva kumugadziri
Muchina hukama hwemakore gumi, saka ndiani anomira kuseri kwahwo akakosha senge fungidziro. Sefekitari, tinodzosera muchina wese ne:
- Warranty.Zvikamu zvikuru zvinotakura waranti yegore 1-2; kupfeka zvikamu zvinotsiviwa mahara mukati megore rekutanga.
- Isa uye kudzidzisa.Mainjiniya edu anoenda kufekitori yako kuisa, kutumira uye kudzidzisa vashandisi vako.
- Remote rutsigiro.Iyo on-board alarm system inoita kuti tiongorore uye kugadzirisa matambudziko kure.
- Tsika mhinduro.Molds kudhirowa yako uye zvigadziriso zvakarongedzerwa kune yako chikamu, resin uye zvinobuda.
Tiudze chikamu chako - isu tichatarisa muchina
Tumira chigadzirwa chako, saizi, resin uye zuva nezuva kubuda. Isu tichakurudzira iyo chaiyo mhando, kumisikidzwa uye clamping simba, ine chaiyo kutenderera manhamba.
Wana Quote Chat paWhatsAppMibvunzo inowanzo bvunzwa
Chii chinonzi blow molding machine?
Inogadzira zvigadzirwa zvepurasitiki zvisina kunyunguduka nekunyungudutsa resin, ichiigadzira kuita chimiro chakapfava, uye nekuiputira nemhepo mukati me mold - inoshandiswa kumabhodhoro, magaba ejerry, zvigubhu, matangi, matangi emafuta nezvimwe.
Ndedzipi mhando dze blow molding machine?
Nekuita: extrusion (EBM), jekiseni (IBM) uye jekiseni kutambanudza (ISBM). Nechimiro: inoenderera, accumulator uye multilayer. Nekushanda: otomatiki. Extrusion ndiyo yakajairika kune maindasitiri HDPE midziyo.
Muchina wekugadzira blow unodhura marii?
Mutengo unotungamirwa nechikamu saizi uye clamping simba, nhamba yemisoro yekufa, single vs multilayer, uye otomatiki. Muchina mudiki-chiteshi chinodhura zvishoma pane yakakura accumulator dhiramu mutsara - govana chikamu chako uye zvinobuda kune chaiyo quote.
Ndinosarudza sei yakakodzera?
Kutanga kubva pachikamu: hukuru hukuru, mubato kana kwete, resin, madziro spec, certification, wozobuda zuva nezuva. Zvikamu zvakabatwa uye zvakakura zvinoshandisa extrusion (inoenderera kune diki-yepakati, accumulator yehombe); chaiwo mabhodhoro madiki anoshandisa jekiseni; mabhodhoro akajeka ePET anoshandisa jekiseni kutambanudza.
Zvishandiso zvipi zvazvinogona kushanda?
Extrusion michina inomhanya PE (HDPE uye HMW-HDPE), PP, PVC uye PA mumadziro ega kana akawanda. Jekiseni kutambanudza michina inomhanyisa PET yemabhodhoro akajeka.
Kubuda kunoyerwa sei?
Mashizha akajeka anoratidza kuoma-kutenderera (theoretical) kubuda. Kubuda chaiko kwakaoma-kutenderera × anenge 0.75-0.85, nekuti nguva yekutonhora uye chikamu uremu zvinorebesa kutenderera chaiko.