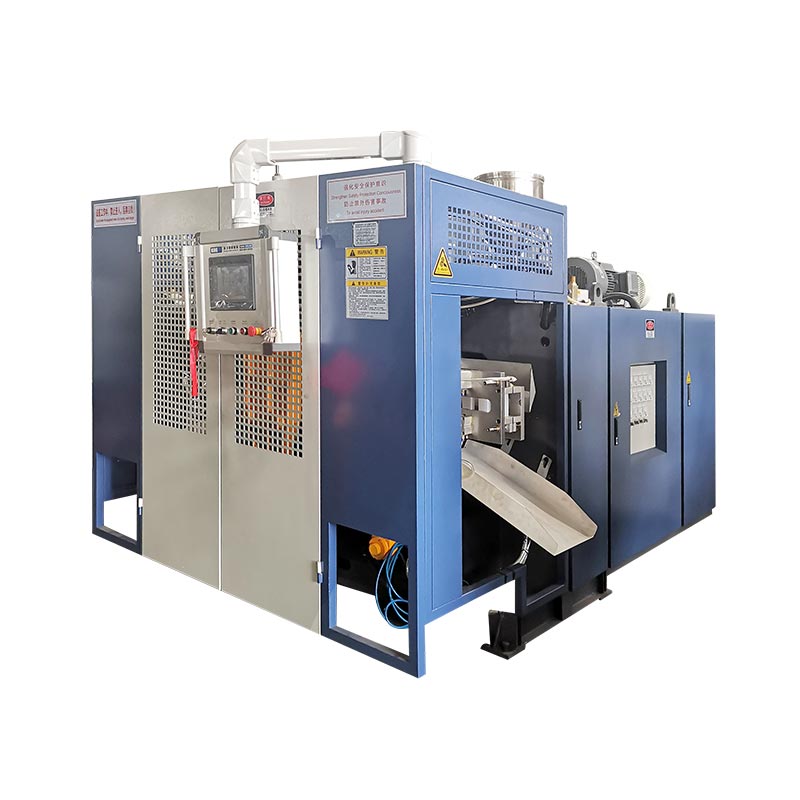
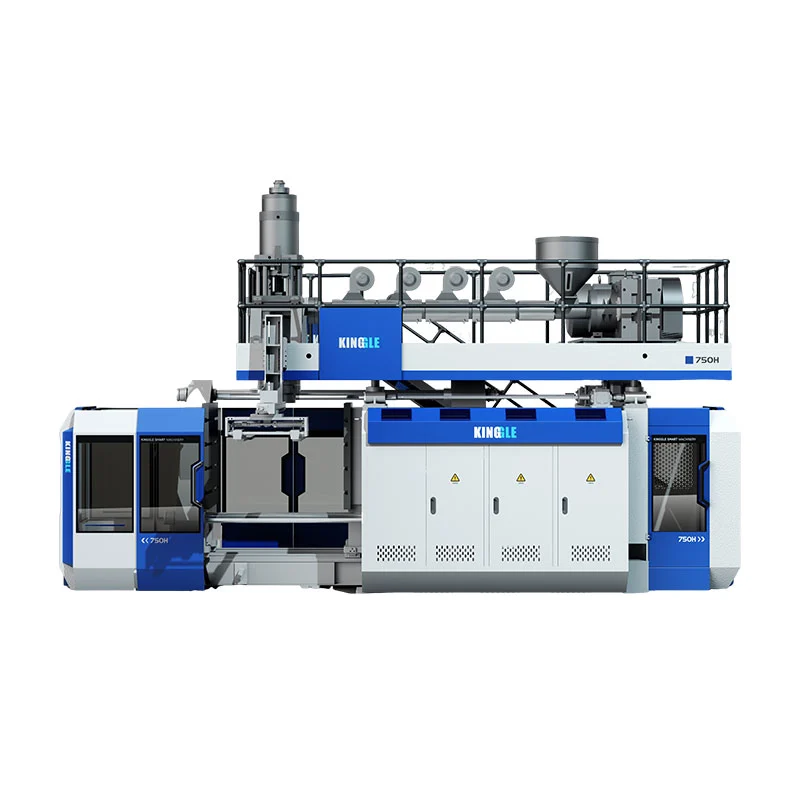
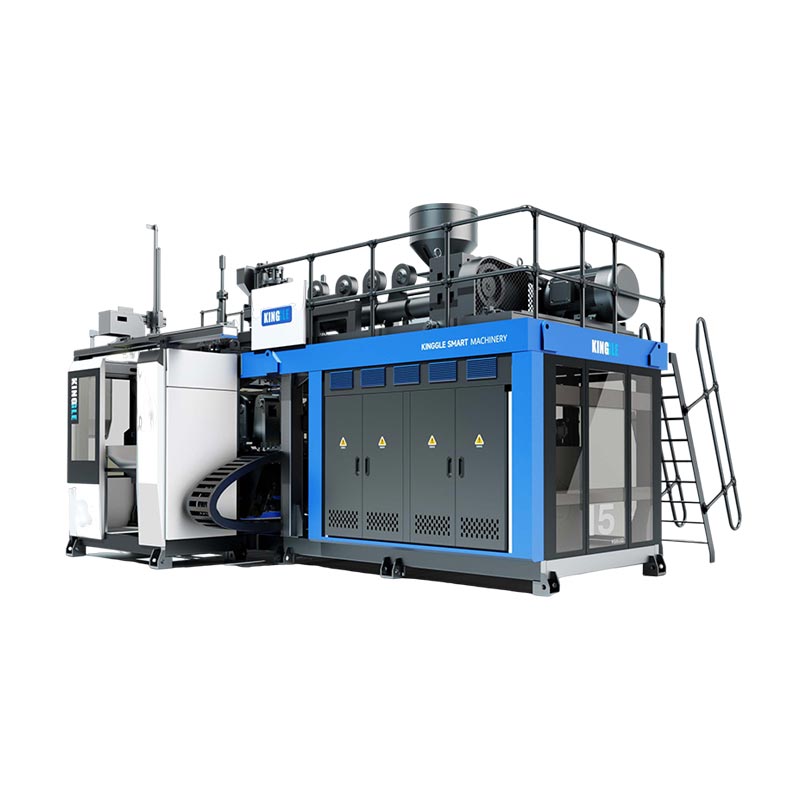
A blow mold haisi iyo yakaipa chimiro chebhodhoro. Inofanira kutora uye kuvhara parini inopisa, kusunungura mhepo yakavharirwa, kubvisa kupisa, kugadzira mutsipa uye chigadziko, kupenya flash, kukwana clamp uye kusunungura chikamu-painodiwa rhythm yekugadzira.

Mutauro wekutsvaga unogona kuvharidzira chiyero ichi. Vatengi vanoshandisablow mold, blow mold, bhodhoro mold, plastiki bhodhoro mold, EBM zvishandisouyeextrusion blow moldkune zvishandiso zvinoenderana. Musoro wekufa wakasiyana: unoumba parini iyo mold isati yavhara. A quotation inofanira kunyora die-head tooling uye blow mold sezvinhu zvakasiyana.
Iri gwara rinotarisa pane extrusion blow molding pane jekiseni kana kutambanudza-blow preform tooling. Iyo zvakare inoparadzanisa yakadhindwa muchina-hamvuropu data kubva kuvimbiso yeprojekiti. Hapana universal pinch-off, vent kana kutonhora dimension yakakodzera kune yega resin uye chikamu.
A production blow mold ine mabasa manomwe akabatana
Iyo mhango inopa chikamu chimiro chayo chekunze, asi kubereka kwechimiro ndiro chete basa rekutanga. Chishandiso chinofanira kuita zvinotevera mabasa pamwechete:
- Tsvaga parini.Iyo yakavhurika mold inofanirwa kugamuchira iyo inopisa chubhu pasina kukweva, kupeta kana kupotsa pinch dunhu.
- Isa chisimbiso uye wochipisa.Pinch-off matunhu anovhara jeri uye anogadzirisa zvinhu zvakadzingwa pamutsipa, muswe, mubato kana dzimwe nzvimbo dzemwenje.
- Rega mweya wakavharirwa utize.Vents inopa nzira yemhepo pakati peiri kuwedzera parison uye cavity pamusoro.
- Kutamisa kupisa.Kutonhodza maseketi anobvisa kupisa nechiyero chakaringana kuburitsa chikamu chakagadzikana panguva inodzokororwa.
- Gadzira interfaces.Mitsipa inopinza, calibration data, blow-pini kana pasi-inorova maficha anofanirwa kuenderana nekuvharwa kwemudziyo nemuchina.
- Sunungura uye upedze chikamu.Kudhirowa, kupinza, kuvhura mafambiro uye deflashing zano rinotarisa kana chikamu chinogona kusiya mold zvakachena.
- Fit uye kupona muchina.Gungano rakazara rinofanirwa kukwana platen, kuvhura, ukobvu uye kukwirisa kurongeka uku uchitakura zvakadzokororwa clamping uye kupisa kutenderera.
Kuchinja kunoitwa kune rimwe basa kunogona kukanganisa rimwe. Yakadzama flash homwe inogona kushandura kupisa kutenderera kwakatenderedza weld. Iyo mhango yakakwenenzverwa inogona kubereka chitarisiko zvakasiyana ichichinjawo mafambiro emhepo yakabatwa. Imba huru inofamba inogona kugadzirisa undercut asi ichipedza kutonhora nekuvhura nzvimbo. Ongorora sarudzo padanho rehurongwa.
Blow mold anatomy: mazwi ekuisa pakudhirowa
Maonero anotevera epfungwa anoratidza nzvimbo dzinofanirwa kutarisirwa nemutengi kukurukura. Haisi yekudhinda yekushandisa uye haina zviyero zvekugadzira.
Cavity surface inoumba rimwe divi rechikamu. Insets inogona kutsanangura mutsipa, kubata kana kupfeka nzvimbo.
Inowanikwa pamuganho wekuvhara panovharwa parison.
Mhango inopikisa inosangana pachikamu chekuparadzana. Alignment uye kukwira kudzora kudzokororwa kuvhara.
Nzira dzekufambisa dzinoendesa mweya wakavharirwa kure nenzvimbo dzakasarudzwa.
| Feature | Function | Humbowo hwekutendera |
|---|---|---|
| Cavity pamusoro | Inotsanangura yekunze geometry, magadzirirwo, maki uye kutonhora kwenzvimbo | Final chikamu modhi, shrinkage hwaro, pamusoro callout uye dzakakomba zviyero |
| Mutsara wekuparadzanisa | Muganhu panosangana mold halves | Inooneka seam nzvimbo, dhizaini, flash kupinda uye mhedzisiro pane inoshanda nzvimbo |
| Pinch-off / compression land | Inomanikidza uye inosimbisa zvinhu zveparison uchidzora weld uye break line | Material-chaiyo yekushandisa ruzivo uye yakabvumiranwa weld/trim bvunzo |
| Flash homwe kana zororo | Inogamuchira zvinhu zvakabviswa kunze kwenzvimbo yepinch | Gross parison fungidziro, flash geometry uye deflashing nzira |
| Vents | Sunungura mweya wakavharirwa kunze kweparison iri kuwedzera | Mepu yenzvimbo, zviratidzo zvinobvumidzwa uye kuchena |
| Kutonhodza matunhu | Bvisa kupisa uye kutonga kugovera kwekushisa | Kudhirowa kwechiteshi, chiziviso chedunhu, mafambiro ekuyerera uye utility interface |
| Mutsipa uye blower interface | Inogadzira kana kugadzirisa kupedzisa uye kuunza mhepo inovhuvhuta | Kuvhara kudhirowa, pfuti-pini/pazasi-kuvhuvhuta pfungwa uye trim mvumo |
| Kukwira uye kurongeka | Batanidza mold kune platen uye chengetedza kuvharika kunodzokororwa | Machine interface kudhirowa, misa, nzvimbo yesimba rinokwevera zvinhu pasi, zvisungo uye mapoinzi ekusimudza |
Tanga nechikamu uye bvunzo dzayo-kwete generic cavity
Mugadziri we mold anoda zvinopfuura marita ezita. A 5L yakabatwa jerry can, 5L bhodhoro rakatenderedza uye kaviri-madziro ehunyanzvi chikamu chinogona kuda mitsara yekuparadzanisa yakasiyana, maparison diameters, flash marongerwo uye kubviswa kutevedzana.
Mepu panofanira kutambanudzwa jeri
Iyo parison haizadzi mhango senge jekiseni-yakaumbwa melt inoyerera pasi pekumanikidzwa kwakanyanya. Inowedzera uye inotambanudzira kumadziro egomba. Yakadzika inodhirowa, nzvimbo dzakafara dzakatambanudzwa, makona akapinza, mitsipa yekumisa uye midzi yekubata inogona kuda zvimwe zvemukati kana imwe nzira yekuparadzanisa-mutsara. Shandisa radii uye geometry inogona kuumbwa pasina kubvunza dunhu rakatetepa kutambanudza kure kupfuura izvo zvinhu uye maitiro anogona kutsigira.
Isa nzvimbo dzemhando yepamusoro padhirowa
"Uniform wall" haisi mutemo unoyerwa wekugamuchirwa. Maka nzvimbo dzakakosha uye taura nzira yekuyedza. Ipfudzi, kona, midzi yekubata, base, pinch weld uye pani inogona kunge iine zvakasiyana zvinoshanda zvinodiwa. Batanidza nzvimbo idzi kuneparison-programming setupsaka mold geometry uye kugovera zvinhu hazvigadziriswe zvakazvimirira.
Ronga shrinkage pasina kukwereta chikamu chisingaenderane
Shrinkage inoenderana negiredhi resin, kugoverwa kwemadziro, tembiricha yegomba, nguva yekutonhora uye chikamu geometry. Shandisa data-mugovera data sereferensi yekutanga, wozoshandisa nzira yemugadziri we mold uye simbisa chikamu chaicho. A generic percentage yakakopwa kubva kune rimwe bhodhoro haisi iyo inogamuchirwa mhango-saizi hwaro.
Mutsara wekuparadzanisa, pinch-off uye flash inofanira kugadzirwa pamwechete
Mutsetse wekuparadzana unotarisisa kuti hafu yemidziyo inovhara papi uye panogona kuoneka musono. Isa iyo iyo mold inogona kuvhurika, iyo parison inogona kutorwa, chikamu chinogona kuburitsa uye kugadzira michina inogona kusvika kune flash. Dzivisa kuisa musono usingadzoreki pakatarisana nenzvimbo yekuisa chisimbiso, yakakosha kushongedzwa kana imwe inoshanda interface.
Iyo pinch-off ndeye weld-forming chimiro
Pamuswe kana chigadziko, anopikisa pinch matunhu anosvina madziro maviri anopisa eparison pamwechete. Iyo tsanangudzo inofanirwa kufambisa zvinhu zvakakwana kuti igadzire weld uku uchigadzira inodzoreka yekutyora mutsetse wekubvisa flash. Nyika chaiyo, makona, kumira-kure uye homwe zvinoenderana neresin, ukobvu hweparison, chiito chekuvhara uye chikamu. Vatore sezviyero zvakagadziridzwa, kwete chivharo chakajairwa chakakopwa pazvinhu zvese.
Mabhuku akadhindwa patent pa extrusion blow molding anobatawo pinch dunhu, flash pocket, mold tembiricha, kuvhara kumhanya uye kudzima nguva semabatiro anopindirana kwete chidimbu chemupendero. Izvi zvinotsigira mutemo wekutenga wekuchengetedza: bvumidza iyo pinch ruzivo neresin yayo uye nzira yekuyedza, kwete nekuonekwa chete.
Gadzira nzira yekupenya usati wahodha otomatiki
Ziva kumusoro kupenya, muswe kupenya, mubato flash uye chero marara ekugadzirisa. Sarudza kana kubviswa kunoitika mu mold, pachiteshi chekubaya, ne trimmer kana kuburikidza neyechipiri fixture. Flash mass ndeye mukuyeresa kunyungudika kudiwa, grinder simba uye regrind kuronga. Iyo dhizaini yekudhirowa inofanirawo kuratidza kuti zvimedu zvakabviswa zvinobvisa sei mold uye nzira yekubuda.
Kutonhodza uye kufefetera funga kuti gonhi rinogona kushanda nekumhanya kwekugadzira
Kutonhodza kunodzora kana chikamu chakagadzikana zvakakwana kuti chisiye mold; venting inodzora kana parison iri kuwedzera inogona kusvika kune cavity surface. Ose ari matambudziko akagoverwa. Imwe inononoka, inopisa kana mhepo-yakavharirwa nzvimbo inogona kuseta kutenderera uye kutaridzika kwechikamu chose.
Gurai masaiti ekutonhora nekupisa mutoro uye kutonga kudiwa
Makona anorema, pinch matunhu, mitsipa inopinza uye yakadzika maficha anogona kusaburitsa kupisa pamwero wakafanana semadziro akatetepa akatwasuka. Maseketi akati wandei anooneka anoita kuti zvikwanise kuongorora uye kuenzanisa iwo matunhu. Nyora iyo inopinza, yekubuda uye nzira yedunhu rega rega. Usabatanidza mold kudyara mvura inobva chete pahose dhayamita; simbisa kuyerera kunodiwa, kudzvanywa, tembiricha, kunaka kwemvura uye kudonha kwekumanikidza kwechishandiso chekupedzisira.
Yakaburitswa inogumira-chinhu chidzidzo che extrusion blowed molded kutonhora yakaongorora mold zvinhu, mukati kupisa kupisa, chikamu ukobvu uye yekutanga parison tembiricha sezvinosiyana zvinokanganisa munda wekushisa uye mold-kuvhura nguva. Tsvagiridzo iyoyo haipe vimbiso yenguva-yenguva yeprojekti yeKinggle, asi inosimbisa kuti nei mold quotation ichifanirwa kutsanangura zvese zvinopisa dhizaini uye maitiro ekufungidzira.
Tsvaga mapombi apo mweya unogona kuvharirwa
Sezvo jeri rinowedzera, mweya unoramba uri pakati pekunze kwayo uye gomba. Pasina nzira yekubuda nayo, mweya iwoyo unogona kunonoka kubata uye kuunza kusakwana kwemavara, mitsetse yekukweva kana kuumbwa zvisina kunaka. TheTsika-Pak extrusion blow molding dhizaini dhizainiinotsanangura mutsara-mutsara wekubuda uye maburi emukati pedyo nekuisa kana zvakadzika maficha. Iyo chaiyo saizi yemhepo uye chapupu-chiratidzo chemvumo ichiri kutsamira pane chikamu uye zvinhu.
Kucheneswa chikamu chekugadzira vent
Vents vanogona kurasikirwa nekushanda kana zvakasara, guruva kana zvinhu zvakasvibiswa zvaungana. Iyo mold yekudhirowa uye yekugadziridza faira inofanirwa kuratidza panowanikwa mavheti, kuti anobatana sei nemhepo uye kuti anoongororwa sei pasina kukuvadza gomba. Tevera pamusoro kana zadza shanduko nechinzvimbo usati wawedzera kuvhuvhuta kutsiva nzira yakavharika.
High-gloss basa ibasa rakasiyana rekupisa
Colder tooling inogona kufarira kubviswa kwekupisa, nepo kudzokorora kwepamusoro kunogona kuda imwe nzira yekupisa-yekupisa. Chidzidzo che2023 chevezera-chakaongororwa chakaratidza kushanduka-tembiricha yekuwedzera kuvhuvhuta pane imwe ABS mota-spoiler kesi uchishandisa inodzorwa kudziyisa uye kutonhora kwemvura. Ndihwo humbowo hwemaitiro akasarudzika, kwete humbowo hwekuti bhodhoro rega rega rinofanira kushandisa variotherm tooling. State chitarisiko chinodiwa kare kuitira kuti mold uye kutenderera zvinogona kugadzirwa pamwechete.
Mutsipa kupedzisa, nzira yekufuridza uye deflashing ndiyo imwe interface
Iyo yekuvhara sisitimu inoisa zviyero zvinoshanda kumusoro kwebhodhoro. Ipa chivharo kana kudhirowa kwekuvhara, nzvimbo yekuvharisa, shinda kana snap ruzivo, tamper chimiro uye inotenderwa kutema mamiriro. Sarudza kana kupedzisa kwakagadzirwa, kuverengerwa, kudzokororwa kana kucheka mukushanda kunotevera. Usatore "standard neck" pasina inodzorwa dhizaini kudzokorora.
Batanidza chishandiso negadziriro yekufuridza
Kuputika kwepamusoro, kuvhuvhuta kwepasi uye kurongeka kwetsono kunoisa mweya nehardware zvakasiyana. Pini inoputika inogonawo kutora chikamu mukugadzirisa mutsipa kana kubata flash. Simbisa sitiroko, kuisa pakati, kutonhora, kuisa chisimbiso uye kudhumhana zvibvumirano nemuchina wakasarudzwa weKinggle pane kusiya mugadziri we mold kuti azvipinze kubva mubhodhoro chete.
Tarisa mageji ezasi uchipesana nedhamu rimwechete
Mutsipa unogona kutaridzika wakachena asi uchiri kutadza cap application kana kuisa chisimbiso. Bvumiranai kuti ndeapi madhamu uye geji anoshandiswa pakuyedzwa kwekuumbwa, kuyedzwa kwekuvuza uye kuzadza-mutsara qualification. Chengetedza chiziviso chegeji uye chimiro chekuenzanisa mune rekodhi yekugamuchira. Kana iyo automated trimmer ikachinja mutsipa mushure mekuumbwa, tarisa iyo yakapedzwa mamiriro kwete chete se-yakaumbwa sample.
Kuenzanisa kwekutanga: Kinggle muchina mareferensi ekuumbwa-yakakodzera kuongorora
Tafura iri pazasi inoburitsa minda ine chekuita ne mold kubva pamapeji mashanu ezvino Kinggle chigadzirwa. Iyo inotenderera inoenderera uye accumulator michina kuitira kuti vatengi vaone kuti nei zita remumudziyo wemidziyo isingakwanise kutsiva dhizaini-yekudhirowa.
| Modhi yakadhindwa | Machine class | Max container reference | Mold platen size (W×H) | Yakadhindwa max mold size (W×H) | Mold ukobvu range | Clamping force |
|---|---|---|---|---|---|---|
| KGB2L | Inoenderera, single station | 2 L | 380 × 430 mm | 360 × 380 mm | 160-300 mm | 40 kN |
| KGB5L | Inoenderera, single station | 5 L | 368 × 450 mm | 410 × 450 mm | 200–310 mm | 65 kN |
| KGB15L | Inoenderera, single station | 15 L | 500 × 550 mm | 580 × 500 mm | 300–380 mm | 165 kN |
| KGB80A | Accumulator, yakagadziriswa mold | 30 L | 750 × 860 mm | 520 × 860 mm | 360–420 mm | 215 kN |
| KGB90A | Accumulator, yakagadziriswa mold | 60 L | 960 × 980 mm | 700 × 980 mm | 460–550 mm | 280 kN |
Zvitatu zvakawanikwa zvakakosha zvisati zvaburitswa mold
Chekutanga, marita haatsananguri mold orientation.Iyo 15L inoenderera inonongedza inoburitsa yakafara asi yakapfupika yakanyanya mold mutsara pane iyo 30L accumulator reference. Architecture uye chikamu chimiro chakakosha pamwe nevhoriyamu.
Chechipiri, kukora kwe mold ine huwandu hwayo.Iyo mhango inogona kukwana chiyero chechiso chakanyorwa uye ichiri kuwira kunze kwekukobvu kwakabvumidzwa kana kuvhura kurongeka. Backplates, kuisa uye kutonhora zvinongedzo zvinowedzera kugungano.
Chechitatu, clamping simba ndeyechigadzirwa uye maitiro.Muchina-peji kukosha kunowanikwa simba, kwete humbowo hwekuti chero mold mukati mehamvuropu yakakodzera. Nzvimbo yakarongedzerwa, kuvhuvhuta mamiriro, pinch-off kudiwa uye kuvaka mold inoda kuongororwa kweinjiniya.


Mold zvinhu, kuisa uye kupera kwepamusoro kunofanirwa kutevedzera basa rekugadzira
Tooling zvinhu zvinokanganisa kutamisa kupisa, machinability, kugadzirisa, kupfeka uye mutengo. Kugadzirwa kwevhoriyamu chete hakuna kukwana kuisarudza. Funga nezve resin, chimiro chepamusoro, pinch-off duty, abrasive kana corrosive mamiriro, mafambiro ekufambisa, kugona kugadzirisa uye nzira inogamuchirwa yekugadzirisa.
Base mold zvinhu
Bvunza iyo chaiyo alloy kana giredhi, kupisa kurapwa pazvinoshanda, mhango-kugadzira nzira uye thermal-design hwaro. “Aluminium mold” kana kuti “steel mold” yakapamhama kuti isaenzaniswa.
Inotsiva inoiswa
Mutsipa, pinch-off, kupfeka, shinda kana vent inopinza inogona kugarisa kugadzirisa uye kubvumira chinhu chakasiyana pane chinodiwa chimiro. Rekodha chitupa chekuisa uye spare scope.
Texture uye engraving
Taura mafaera emifananidzo, kutaridzika, kudzika / kutaridzika kugamuchirwa, kupindirana kwemhepo uye kudzokorora kutonga. Simbisa kuti maitirwo acho achabudisa sei nzvimbo yakakumbirwa.
Kudzivirirwa uye kuchengetedza
Tsanangura kucheneswa, kuchengetedzwa kwecorrosion kwakabvumidzwa, kudonhedza mvura, zvivharo zvekutakura, nzvimbo dzekusimudza uye mamiriro ekuchengetedza. Chengetedza nzira dzemvura uye pinch nzvimbo panguva yekuzorora.
Kurudziro yemugadziri wezvishandiso inofanira kutaura fungidziro dzayo uye kusabatanidzwa. Kana uchienzanisa makotesheni maviri, tarisa kana ese ari maviri achisanganisira zvinhu zvakafanana zvekuisa, kutonhora scope, kunyora, pamusoro pekupedzisira, hosi, mafittings, kusimudza Hardware, basa rekuyedza uye masara kupfeka.
Muyedzo wefekitari: ratidza mold senzira inodzokororwa
Bhodhoro rekutanga rinogamuchirwa rinoratidza kuti hurongwa hunogona kuumba chikamu kamwe chete. Kugamuchirwa kwekugadzira kunoda kumhanya kwakagadzikana nemamiriro anoteedzera. Iyi inotevera mafambiro ehumbowo yakakurudzirwa chimiro, kwete chirevo chekuti chirongwa cheKinggle chega chega chatoshandisa iyo protocol.
- Simbisa kuzivikanwa.Rekodha muchina, mold, inoisa, yekufa tooling, zvinhu giredhi/jeti, ruvara kana regrind mamiriro uye kudzokorora resipi.
- Gadzirisa mamiriro ezvinhu.Rekodha tembiricha chaidzo, kutonhora-mvura yekugovera/kudzoka, kuvhuvhuta mamiriro uye nhanho dzekutenderera mushure mekunge maitiro asvika pakubvumirana.
- Ongorora chishandiso.Tarisa kuvharwa kwemutsara wekuparadzanisa, kurongeka, kubuda kwemvura nemhepo, mamiriro emhepo, pinch-off nzvimbo uye kufamba kwakachengeteka.
- Muenzaniso nechinzvimbo.Chengetedza mhango, chekubuda uye chiziviso chechiteshi kuburikidza nekuyera, kuyerwa kwemadziro, kuchekerera uye kuyedza kushanda.
- Edza mamiriro apera.Sanganisira mhedzisiro yekudzorerazve, kubaya, deflashing kana zvimwe zvinosanganisirwa kupedzisa matanho.
- Rekodha kurasikirwa kwese.Logi inoramba, inomira, maaramu, kururamisa kwemaoko uye kukanganiswa kwepasi panguva yehwindo rakabvumiranwa.
- Chengetedza nheyo.Bvuma kudzokorora kudhirowa, resipi, mafoto, zviyero, geji uye vhura zviito zvekugadzirisa pamwechete.
Ongorora maitiro usati wachinja resipi
| Yakacherechedzwa muenzaniso | Chishandiso kana nzvimbo dzekugadzirisa dzekuongorora | Uchapupu hwekuunganidza |
|---|---|---|
| Muswe usina simba kana kusagadzikana | Parison chinzvimbo, tsinhanisa ruzivo, kuvharwa kwe mold, tembiricha yemuno, zororo remwenje uye kudzima | Position-yakanyorwa weld samples, gross mass, close sequence uye functional test |
| Hunhu husina kunaka kana ruzivo rusina kukwana | Vents, yakavharirwa-mhepo nzvimbo, cavity mamiriro, parison kusangana uye tembiricha | Mepu yakaremara, vent inspection, chaiyo process mamiriro uye mafoto egorofu |
| Warpage mushure me ejection | Kugovera madziro, kutonhora chiyero, ejection nguva, kubata uye post-kutonhora | Tembiricha/kuyerera nedunhu, macheki edimensional anenguva uye mepu yemadziro |
| Kupenya kune rumwe rutivi | Alignment, platen parallelism, parting surface, mold mounting uye parison centering | Chinzvimbo chenhoroondo, kuvhara kuongorora uye kudzokorora zvikamu zvisati zvaitika / mushure mekugadzirisa |
| Slow or variable cycle | Kutonhora kwedunhu kurambidzwa, nzvimbo dzinopisa, ukobvu hwechikamu, kubuda uye kunonoka kudzika kwerwizi | Kutenderera-nhanho nguva, kugovera / kudzorera mamiriro uye kumira log |
Shandisa Kinggle'sHMI humbowo hwekufambaapo maaramu kana kutevedzana kuchinja kunoperekedza dambudziko rekuumbwa. Takura nzvimbo dzekuongorora dzakabvumidzwa muchirongwa chekuchengetedza chekudzivirirapachinzvimbo chekumirira chikamu chemhando kuti chikukurwe.
Bvudzira mold RFQ uye dhizaini-ongororo yekutarisa
- Inodzorwa 2D / 3D chikamu faira, kudzokorodza, kugona, hukuru hukuru uye zvakanangwa zviri mukati.
- Kuvhara uye mutsipa-kupedzisa kudhirowa, cap samples, yekuisa chisimbiso datum uye yakapedza trim mamiriro.
- Chaiyo resin giredhi, ruvara / zvinowedzera, regrind / PCR chirongwa uye ruzivo-mutengesi ruzivo.
- Yakapedzwa uremu, inofungidzirwa gross parison uye flash nzira.
- Yakakosha madziro uye dimensional nzvimbo dzine nzira dzekuyedza uye miganho yekugamuchira.
- Leak, donhedza, pamusoro-mutoro, torque, zvakatipoteredza kana imwe purojekiti-chaiyo inoshanda bvunzo.
- Modhi yemuchina, chiteshi uye mhango kuverenga, kufa-musoro kubuda kwehurongwa uye nzvimbo yepakati pejeri.
- Platen / inokwirisa interface, mold hamvuropu, ukobvu, kuvhura, kusungirira uye kuridza-pini kuronga.
- Mutsetse wekuparadzanisa, pinch-off, flash homwe, mutsipa kupinza, mamhepo, masekete ekutonhora uye kupera kwepamusoro.
- Kutora-kunze, kuchekerera, kuyedzwa kwekuvuza, kuendesa uye zvimedu-zvinobata nzvimbo.
- Zvishandiso zvekushandisa, isa mamakisi, kuoma/kurapwa pazvinenge zvakakodzera, spares uye kugadzirisa nzira.
- Huwandu hwezvinhu zvekuyedzwa, nguva yekumhanya, samples, geji, rekodhi rekodhi uye mutoro wekugamuchira.
- Kurongeka kwakajairwa, mapoinzi ekusimudza, mold mass/center of gravity uye yakatenderwa shanduko nzira.
- Muganho wezviyero: mold, midziyo yekufa, zvigadziriso, hosi, mifananidzo, kudzidziswa, kurongedza uye zvinhu zvinopihwa nemutengi.
Kune masevhisi efekitori, batanidza ekupedzisira mold maseketi uye kuvhuvhuta kuronga kune Kinggle'sutility uye marongero kuronga gwara. Kune kirasi yemuchina uye kutevedzana kwekugadzira, shandisa iyoinoenderera mberi extrusion blow molding guideuye simbisa kana accumulator chikuva chinodiwa kune chikamu chekupedzisira.
Mibvunzo inowanzo bvunzwa
Ndeupi musiyano uripo pakati pekurova mold uye blow molding die head?
Musoro wefa unoumba parison yakanyungudutswa usati waumbwa. Iyo mold yekuvhuvhuta inovhara parison iyoyo, inoisimbisa, inogamuchira mhepo inovhuvhuta, inotonhorera chikamu uye inotsanangura chimiro chayo chekunze. Iwo akaparadzana asi akabatana tooling masisitimu.
Ndeupi ruzivo runodiwa kugadzira extrusion blow mold?
Ipa iyo inodzorwa chikamu uye yekuvhara dhizaini, resin giredhi, akapedzwa uye gross uremu hweparison, madziro akakosha uye zviyero, bvunzo dzekushanda, chinobuda chinangwa, muchina interface, dhizaini chirongwa, nzira yekuchekeresa uye zvigadzirwa zvefekitori.
Sei pinch-off dhizaini yakakosha muextrusion blow molding?
Iyo pinch-off inomanikidza uye inonamira inopisa parison zvinhu uye inobatsira kutsanangura painopatsanuka flash. Iyo geometry yayo inodyidzana nezvinhu, ukobvu hweparison, kuvhara mold, tembiricha, kupenya kwemwenje uye kudzikisira, saka inofanirwa kusimbiswa pane chaiyo purojekiti.
Sei extrusion blow mold ichida mamhepo?
Mhepo inogona kuvharirwa pakati perimwe jeri riri kukura uye mhango. Vents vanoipa iyo nzira yekupukunyuka kuitira kuti parison igone kubata iyo mold pamusoro uye kubereka iyo yakarongwa chimiro uye ruzivo.
Nzira dzekutonhodza dzinokanganisa sei kuvhuvhuta kuumbwa nguva?
Masekete ekutonhora anobvisa kupisa kusvikira chikamu chinogona kusunungurwa pasina deformation isingagamuchirwi. Nzvimbo inononoka kupisa inogona kudzikamisa kutenderera, saka dhizaini dhizaini, kuyerera, tembiricha, mold zvinhu uye kugovera kwemadziro kunofanirwa kuongororwa pamwe chete.
Ko kuvhuvhuta kuripo kungakwana mumwe muchina here?
Pamwe, asi usazvifungire. Tarisa mold hupamhi, kureba, ukobvu, kuwanda, kukwira, kuvhura, kusungirira, kuridza-pini chinzvimbo, zvishandiso, nzira yekutora-kunze, kufa-musoro kurongeka uye zvinodzora kurwisa muchina unogamuchira.
Ndinofanira kusarudza aluminium kana simbi inoputika mold?
Sarudzo inoenderana nekushanda kwemafuta, basa rekugadzira, resin, pamusoro uye kupfeka zvinodiwa, kuisa zano, kugadzirisa kugona, nguva yekutungamira uye mutengo. Bvunza giredhi chairo uye fungidziro yekugadzira pane kusarudza kubva pazita resimbi chete.