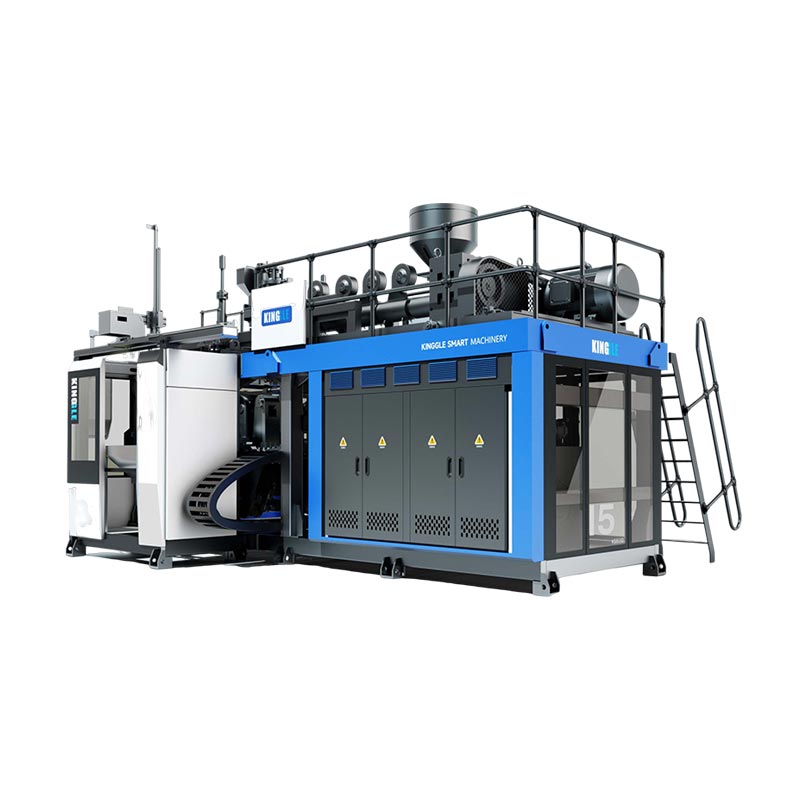
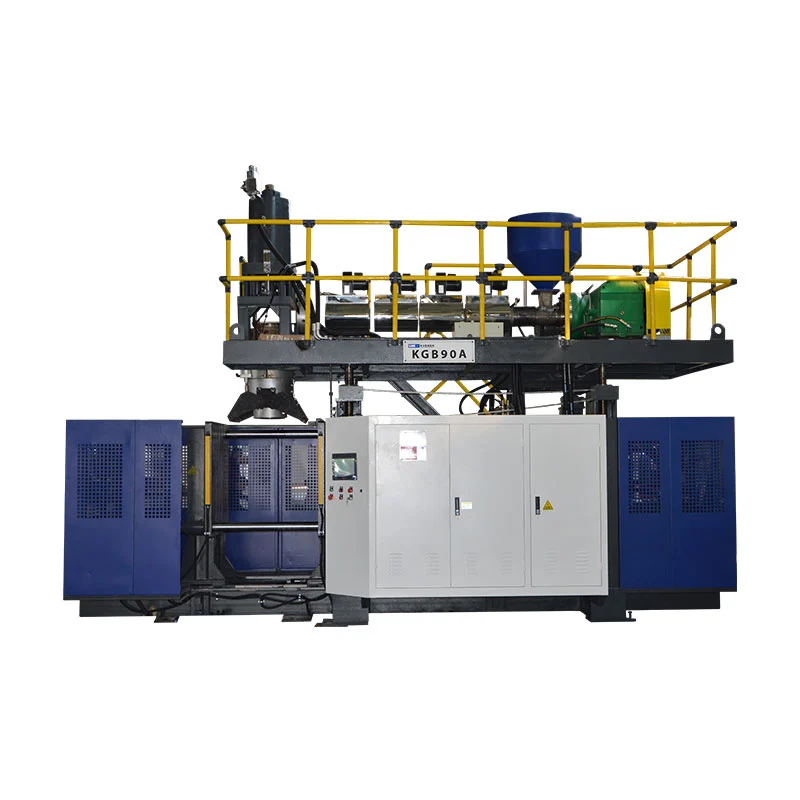
Misoro miviri, maparini maviri uye mapako maviri anowanzo kuve mune imwecheteyo yekugadzira pfungwa-asi haasi mazwi anochinjika. Iyo chaiyo dhizaini inotanga nebhodhoro, gomo rekubuda, nzvimbo yekuumbwa uye gross kunyungudika kudiwa, kwete kuverengerwa musoro.

Mutengi arikukumbira "four-cavity bhodhoro muchina" anogona kugamuchira mana-outlet die head, four-cavity mold uye imwe kana mbiri mold station. Mumwe mutengi anokumbira "muchina wekugadzira musoro wembiri" anogona kunge achingoreva majeri maviri. Kunze kwekunge quotation yaratidza chinhu chimwe nechimwe, mapato maviri anogona kukurukura nhamba imwechete achifungidzira michina yakasiyana.
Iri gwaro rinoparadzanisa mazwi iwayo, rinoshandisa ikozvino Kinggle 2L, 5L uye 15L tsanangudzo kuratidza miganhu yedimensional kuseri kwekusarudza musoro, uye inopa nzira yakawanda-yekuenzanisa yekuenzanisa imwe-, maviri-, matatu- uye mana-musoro pfungwa pasina kugadzira zvigadzirwa zvekugadzira.
Kutanga, doma zviverengero zvina zvakasiyana
Shokomusoroinoshandiswa zvakasununguka pamusika. Iyo extrusion blow molding die head inogovera kunyungudika uye inoumba tubular parison. Musoro weparison-wakawanda une zvitoro zvakawanda. Iyo mold inobva yavhara yakapoteredza mapurisheni iwayo, uye mhango yega yega inoita chikamu. Chiteshi ndiyo yakakwana mold-and-clamp chinzvimbo inovagamuchira. Chigadziko chigadziro chezvinhu chakagadzirwa ne extrusion uye die-head system.
| Count | Zvinoreva panyama | Muenzaniso mutengi mubvunzo | Usafungidzira |
|---|---|---|---|
| Die-head outlets | Kuvhura kubva kunopinda machechi pachiitiko chimwe chekuumba | Kurudziro iyi ndeye musoro, kaviri, katatu kana mana? | Kuti nhamba yekubuda inovimbisa huwandu hwakafanana hwemabhodhoro anogamuchirwa |
| Parisons | Tubular inonyunguduka kureba yakatorwa ne mold | Huremu uye nguva zvichaenzaniswa sei pakati pemajeri? | Idzo nzvimbo dzakapatsanurwa zvakaenzana dzinogara dzichiunza mapurisa akaenzana |
| Mold cavities | Chikamu maumbirwo akaumbwa mune imwe mold pedyo | Iyo mold inoita chikamu chimwe, zviviri kana zvina pachiitiko? | Iyo mhango count inotsanangura huwandu hwezviteshi zvekuumbwa |
| Zviteshi | Zadzisa mold-uye-clamp nzvimbo dzinoshandiswa nemuchina | Muchina wacho chiteshi chimwe chete here kana chiteshi cheviri? | Kuti yechipiri chiteshi ndiye wechipiri kufa musoro |
| Layer | Material layers pamadziro emadziro | Icho chikamu monolayer kana multilayer? | Kuti "double layer" zvinoreva musoro kaviri kana mhango miviri |
Mabhuku emidziyo yakazvimirira anoita mutsauko wakafanana. TheR&B inoenderera mberi extrusion shuttle data sheetinonyora imwe- kana maviri-zviteshi zvekusunga zvigadziriso zvakaparadzana kubva kufa-musoro masisitimu ane akawanda ezvitoro. Iyo kupatsanurwa kunobatsira mune chero RFQ: tsanangura zviteshi, zviteshi zvekufa, mold cavities uye akaturikidzana pamitsetse yakasiyana.
Ndezvipi zvinoshanduka sezvo musoro wekufa unowana nzvimbo?
Iyo yakawanda-musoro, yakawanda-inofa kana yakawanda-parison inovhuvhuta yekuumba muchina inogadzira akati wandei maprison akafanana. Kana iyo mold uye maitiro akagadzirirwa kutora parini yega yega uye kugadzira bhodhoro rimwe, zvikamu pachiitiko chekuumba zvinogona kuwedzera. Kuwana kwacho kune zvimiso. Imwe neimwe yekubuda inoda nzvimbo, kunyungudika kuyerera, tembiricha yekudzora uye inoenderana mhango chinzvimbo.
Dhiagiramu iyi ndeyekufungidzira, kwete Kinggle tooling dhizaini. Real outlet madhayamita, pitch, kuyerera chiteshi uye cavity dhizaini zvinoenderana nebhodhoro nemuchina. "Musoro miviri," "misoro mitatu" uye "misoro mina" saka ari kutanga tsananguro kwete zvakakwana.
Misoro yakawanda inoparadzanisa huripo hwekuumba hupamhi
Imba imwe hombe parison inogona kushandisa yakawanda yemuchina inowanikwa mold wide. Kana zvitubu zvakati wandei zvichigovera nzvimbo iyoyo, upamhi hwebhodhoro, gomba remukati, nzvimbo yemutsipa, homwe yeflash uye inotonhodza zvinongedzo zvinofanirwa kukwana padivi nepadivi. Iyo mold inodawo simbi yakakwana pakati pemakomba uye nzvimbo yakakwana yekuchekerera nekubvisa chikamu.
Misoro yakawanda inowedzera kunyungudika kwese kunodiwa pachiitiko
Kana imwe gross parison ichirema 0.10 kg, maprisons mana akaenzana anoda 0.40 kg pachiitiko chekuumba asati afunga chero musiyano muhuremu hwavo chaihwo. Muenzaniso unotsanangura arithmetic chete; haisi Kinggle bhodhoro yakatarwa. Kupfupisa nguva pakati pezviitiko kunokwidza kunyungudika kweawa imwe neimwe.
Misoro yakawanda inogadzira zvimwe zvinzvimbo zvekutonga
Mabhodhoro mana anoonekwa mushure mekuvhurwa kwe mold haaratidze maitiro mana akaenzana. Imwe yekubuda inogona kumhanya ichidziya, imwe parison inogona kunyura zvakasiyana, gomba rinogona kutonhora zvishoma nezvishoma, kana imwe yekuchekeresa chinzvimbo inogona kusiya yakawedzera flash. Multi-cavity output inofanira kuverengwa uye kuongororwa nechinzvimbo-kwete chete sehuwandu hwakasanganiswa.
Kuenzanisa kwekutanga: yakabudiswa Kinggle musoro miganhu nemuchina papuratifomu
Kinggle yazvino inoenderera mberi extrusion blow molding mapeji inotsanangura sarudzo mbiri-, nhatu- uye ina-inofa-musoro masisitimu pane akati wandei. Iwo matafura ezvekutsanangurwa anoburitsa chaiwo mareferensi kune imwechete- uye mbiri-musoro mareferensi. Ivo havaburitse iyo katatu- kana ina-yemusoro pitch yemapeji aya, saka iwo marongero anoda huinjiniya hwepurojekiti kwete kuwedzera.
| Kinggle model | Chiteshi | Max chigadzirwa kugona | Hukuru hwehukuvhute (W×H) | HDPE kunyungudika simba | Musoro mumwechete max die-pini dhayamita | Rakadhindwa double-head center distance | Kaviri-musoro max die-pini dhayamita |
|---|---|---|---|---|---|---|---|
| KGB2L | Single | 2 L | 360 × 380 mm | 30 kg/h | 90 mm | 130 mm | 60 mm |
| KGB2D | Kaviri | 2 L | 360 × 380 mm | 55 kg/h | 90 mm | 130 mm | 60 mm |
| KGB5L | Single | 5 L | 410 × 450 mm | 55 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB5D | Kaviri | 5 L | 410 × 450 mm | 80 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB15L | Single | 15 L | 580 × 500 mm | 100 kg/h | 220 mm | 240–280 mm | 150 mm |
| KGB15D | Kaviri | 15 L | 580 × 550 mm | 120 kg/h | 220 mm | 240–280 mm | 150 mm |
Kinggle's 2L mapeji anotsanangurawo maapplications kubva pa50 ml kusvika 2 L. Iwo mutsara unoratidza mhuri yechigadzirwa; hazvireve kuti mudziyo wega wega uri mutsetse unokodzera kuverenga kwese kwemusoro. Bhodhoro rakafara 2L rinogona kuda kuburitsa kamwe chete nepo mabhodhoro akati wandei akamanikana achigona kukwana multi-cavity pfungwa. Huwandu hwepamusoro chete haugone kusarudza marongerwo.


Zvinoratidzwa nedata reKinggle nezve kusarudzwa kwemusoro
1. Chiteshi kuverenga uye musoro geometry sarudzo dzakazvimirira
Mukati me2L pair, ese ari maviri- uye maviri-station modhi anoburitsa yakafanana 90 mm imwe-musoro muganho, 130 mm kaviri-musoro wepakati kureba uye 60 mm kaviri-musoro kufa-pini muganho. Iwo 5L uye 15L maviri maviri anotevera iwo maitiro akafanana mukati memapuratifomu avo. Chechipiri chiteshi chinoshandura kuti mold dzinochinjana sei; haingochinje kuverengeka kwekubuda kana kuburitsa.
2. A double-head layout ine dhayamita shoma inowanikwa pane imwe neimwe
Yese puratifomu inoburitsa diki diki-pini dhayamita yereferensi yemusoro-yepamusoro pane iyo-yemusoro-referensi: 60 kurwisa 90 mm pa2L, 80 kurwisa 150 mm pa5L, uye 150 kupesana ne220 mm pa15L. Izvi hazvifanotaura kupera kwebhodhoro dhayamita, asi zvinoratidza kuti sei "wedzera mumwe musoro" kusiri kungoita zvekubuda. Iyo die, parison uye bhodhoro geometry inoshanduka pamwechete.
3. Mapuratifomu akakura anoburitsa yakafara mold uye outlet-spacing mareferensi
Iyo yakanyanya mold reference inokura kubva pa 360 × 380 mm pa 2L pair kusvika 410 × 450 mm pa 5L pair uye inosvika 580 mm yakafara pa 15L peya. Yakadhindwa kaviri-musoro wepakati kureba inokura kubva pa130 mm kusvika 150–180 mm uyezve 240–280 mm. Nhamba idzi dzinobatanidza kusarudzwa kwepuratifomu kune kupatsanurwa kwemabhodhoro, kwete marita chete.
4. Paired-double-station modhi inoburitsa yakawanda yekunyungudika
Mienzaniso yezviteshi zviviri inoburitsa huwandu hwekunyungudika kweHDPE kupfuura vadyidzani vavo vechiteshi chimwe chete: 55 kupesana ne30 kg/h pa2L, 80 kurwisa 55 kg/h pa5L, uye 120 kupesana ne100 kg/h pa15L. Misiyano haina chiyero chimwe chete uye hairatidzi kuti inowandisa. Ivo vanoratidza chikonzero nei iyo extrusion system iri mune imwecheteyo kuverenga sezviteshi nemisoro.
5. Zvikumbiro zvitatu uye zvina-musoro zvinoda dhizaini yakanangana nechigadzirwa
Tsanangudzo yechigadzirwa inobvumira kuchinjika 2/3/4 akawanda-anofa-musoro masisitimu, asi matafura avo haatauri yepasirese katatu- kana mana-musoro wepakati chinhambwe. Kugadzira iwo zviyero kubva mumutsara wemusoro-kaviri kwaizoregeredza upamhi hwebhodhoro, simbi yekuumbwa, pitch, nzvimbo yemutsipa uye kuwana sevhisi. Gwaro rechokwadi rinotevera nderokurongedzerwa musoro-uye-mold marongero zvichienderana nechikamu chemutengi.
Sarudza kuverenga musoro kubva mubhodhoro-kwete kubva kune yaunoda kuwedzera
Kokotesheni yefekitari inova yakavimbika zvakanyanya kana mutengi achipa mutengesi tsananguro yakakwana yechigadzirwa. Tanga neiyo yakakura uye inorema SKU yakarongerwa mhuri yakarongwa yekushandisa. Wobva watarisa kana zvigadzirwa zvidiki zvichigona kugovera muchina mumwe chete pasina kumanikidza kukanganisa kusingaite.
Bhodhoro upamhi uye nzvimbo yepakati
Chinhambwe chepakati chinoyerwa pakati pemitsetse yakatarisana yekubuda. Inofanirwa kuenderana nekurongeka kwegoviti zvakaringana zvakakwana kuti parison yega yega ipinde iyo chaiyo mold chinzvimbo. Bhodhoro muviri wakafara chikamu chimwe chete chezvinodiwa. Mutsipa kupera, mubato, flash homwe, pinch-off nzvimbo uye mold wall pakati pemakomba zvakare zvinopedza nzvimbo.
Chikamu uremu uye gross parison mass
Yakapedzwa uremu hwebhodhoro haisi iyo misa iyo extruder inofanirwa kupa kune yega chiitiko. Iyo gross parison inosanganisira zvinhu zvakatorwa bhodhoro pamwe nepamusoro nepasi flash uye chero chimwe chinhu chakachekwa. Wedzera huremu hwechinzvimbo chimwe nezvinzvimbo zvese zvinoshanda, wozoenzanisa huwandu neiyo extrusion system pachiyero chakarongwa chiitiko.
Kutonhodza uye kubvisa
Mamwe makomba anogona kugadzira kupisa kwakawanda kubvisa mu mold yega yega pedyo. Nzira dzemvura dzisina kuenzana dzinogona kuita kuti gomba rimwe rive nzvimbo inononoka. Mushure mekunge mold yavhurwa, sero rinofanira kupatsanura, kudimburira, kuyedza uye kuendesa chikamu chose pasina kudhumhana kana kuunganidza zvakanyanya. Muchina wekuumba unogona kupedzisa kufamba kwawo nepo yakadzika midziyo yatova iyo bhodhoro rekugadzira.
SKU strategy
Iyo yakakwirira-cavity mold inogona kukodzera yakagadzikana, yakamanikana bhodhoro mhuri. Inogona kunge isinganyanye kukwezva kana maodha ari mapfupi, madhizaini anochinja kazhinji kana chikamu chikuru cheSKU hachikwanise kushandisa nzwi rimwechete. Enzanisa gore negore zvakanaka-chikamu kudiwa uye shanduko nguva neSKU. Usakura mold yese yakatenderedza imwe mwaka wepamusoro kunze kwekunge imwe fekitori ichigona kushandisa iyo huwandu.
Verenga zvinogoneka kubuda nezviitiko, zvikamu uye chiyero chehuwandu
Catalog yakaoma kutenderera uye musoro kuverenga hazvina kukwana kufanotaura mabhodhoro anotengeswa. Shandisa maverengero maviri akabatana: imwe yezvikamu zvinogamuchirwa uye imwe yezvakanyanya kunyunguduka zvinodiwa.
Zvikamu zvakanaka paawa = yakagadzikana yekuumba zviitiko paawa × zvikamu zvinoumbwa pachiitiko × chikamu chinogamuchirwa
Gross melt kudiwa (kg/h) = yakagadzikana yekuumba zviitiko paawa × yakazara gross parison mass pachiitiko (kg)
Chikamu chinogamuchirwa chinofanira kubva kutsanangudzo yemhando yemutengi uye muyedzo wakabvumiranwa kana fungidziro yekuronga yechokwadi. Total gross parison mass ihuwandu hwemaparisheni ese anoshandiswa muchiitiko chimwe. Kana maburi mana akasaunza huremu hwakafanana, rekodha zvinzvimbo zvina zvakasiyana usati wawedzera.
Muenzaniso wekufungidzira wakajeka
Fungidzira yakarongwa mana-outlet dhizaini inoumba mabhodhoro mana pachiitiko. Munguva yekuedza kwakagadzikana-kwete kutenderera kwakaoma-sero rinopedza 300 kuumba zviitiko paawa. Kana chikamu chakagamuchirwa chakagamuchirwa chiri 0.97, yakaverengerwa yakanaka kubuda i300 × 4 × 0.97 = 1,164 mabhodhoro paawa. Kana gross parison mass pachiitiko chiri 0.44 kg, gross kunyunguduka kudiwa i300 × 0.44 = 132 kg/h.
Nhamba idzodzo muenzaniso wekudzidzisa chete uye haisi Kinggle modhi mhedzisiro. Ivo vanoratidza chikonzero nei muchina wemisoro mina usingaite otomatiki: iyo yakatsanangurwa extruder ingada yakasimbiswa huwandu hwezvinhu uye mamiriro, nepo kutonhora uye ese ekudzika matanho angada kuchengetedza chiitiko uye mhando. Tsiva data yeprojekiti usati waita sarudzo yekutenga.
Kinggle'skuenderera mberi kuvhuvhuta kuumba muchina gwarainotsanangura kuti station count, kufa-head cavities uye kutenderera nguva kusanganisa. Zvekuronga zvidyarwa, simbisawo magetsi, akamanikidzwa-mweya uye kutonhora mamiriro nevhuvhuta molding muchina utility guide.
Factory commissioning: kodzera yese yekubuda uye mhango sechinzvimbo
Avhareji yakabatanidzwa inogona kuvanza nzvimbo isina simba. Kana mabhodhoro matatu akapfuura cheki chehuremu uye rimwe rakareruka, avhareji yavo inogona kutaridzika inogamuchirika kunyangwe mhango imwe isina kugadzikana. Munguva yekugamuchira fekitori uye kutanga, nyora imwe neimwe inofa uye nzvimbo yemhango uye chengetedza icho chiziviso kuburikidza nekucheka uye kuongorora.
Gadzira nzvimbo-ne-nzvimbo yekutanga
- Ziva muchina, kufa musoro, mold, resin lot, resipi uye utility mamiriro.
- Unganidza zvikamu munhevedzano kubva kune yega yega yekubuda / cavity chinzvimbo.
- Rekodha gross parison painobvumira nzira yekuyedza yakachengeteka.
- Yera uremu hwakapedzwa uye dzakafanana dzakakosha nzvimbo dzemadziro pachinzvimbo chimwe nechimwe.
- Ongorora pinch-off, kupera kwemutsipa, kupenya, hukuru, chitarisiko uye kuita kwekuvuza.
- Rekodha kupindirana kwechiitiko, kuramba, maaramu, kupindira kwemanyorero uye kudzika kwakadzika kunomira.
- Dzokorora mushure mokunge mamiriro akagadzikana adzorerwa shure kwekugadziriswa kupi zvako kunobvumirwa.
Shandura chinhu chimwe chinodzorwa panguva
Kana parini imwe ikasiyana, tanga wafunga kuti patani yacho ichitevedzera panobuda kufa, mhango, dunhu rekutonhodza kana nzvimbo yezasi. Rekodhi yakarongeka inobatsira kupfuura kugadzirisa akati wandei HMI tsika kamwechete. Kinggle'sHMI marongero uye aramu gwarainokurudzira kurekodha humbowo usati wachinja resipi.
Tarisa kugoverwa kwemadziro, kwete uremu hwese chete
Mabhodhoro maviri anogona kuyera zvakafanana uye achiri kugovera zvinhu zvakasiyana. Enzanisa yakatsanangurwa pfudzi, muviri, mubato, hwaro uye pinch-off nzvimbo dzine chekuita nechikamu. Kana iyo purojekiti inoshandisa yakarongwa madziro control, iyoparison programming guideinopa nzira yakarongeka yekubatanidza mapurogiramu epurogiramu kumatunhu akayerwa.
Shandura muyedzo unogamuchirwa kuita chirevo chekuchengetedza
Chengetedza iyo yakabvumidzwa chinzvimbo data, tembiricha mamiriro, yekuchenesa mamiriro, mamiriro emvura uye chitupa chekushandisa. Kana imwe nzvimbo pave paya ikadonha, gadziriso inogona kuienzanisa neyekutanga yekutanga. Thecheki chekuchengetedza chekudzivirirainogona kutakura zvakacherechedzwa izvozvo muongororo yenguva dzose.
Masanganiswa akajairwa-uye izvo rondedzero yega yega ichiri kusiya yakavhurika
| Tsanangudzo pfupi | Zvazvingangoreva | Izvo RFQ inofanira kuramba ichisimbisa |
|---|---|---|
| Kaviri-musoro, maviri-cavity muchina | Maparisheni maviri anodyisa makomba maviri ekuumbwa pachiitiko chekuumba | Chiteshi kuverenga, kubuda kwekubuda, saizi yekuumbwa, uremu hwechikamu, extrusion kugona uye yakadzika chiyero |
| Muchina wekufuridza mabhodhoro mana | Zvitoro zvina zvinofa zvinoumba maparisheni mana akafanana | Kunyangwe iyo mold iine makomba mana anoenderana, iwo chaiwo pitch uye kana ese maSKU akakodzera |
| Kaviri-chiteshi, kaviri-musoro muchina | Zviteshi zviviri zvekuumbwa zvinochinjana zvakatenderedza maviri-outlet die system | Nhamba ye mold seti, kutevedzana kwechiitiko, kunyungudika kudiwa, nzira yekubvisa uye yakavimbiswa mamiriro ekuyedzwa |
| Four-cavity blow molding machine | Imwe mold pedyo inogona kuita zvikamu zvina | Die outlet kurongeka, chiteshi kuverenga, cavity chiyero, kutonhora uye inogamuchirwa inobuda |
| Kaviri-layer, kaviri-musoro muchina | A multilayer system inogona kudyisa zvitoro zviviri | Extruder count, chimiro chemidziyo, layer ratios, zvirahwe nzira, zvitoro, cavities uye zviteshi |
"Muchina wekugadzira bhodhoro repurasitiki," "HDPE bhodhoro rekufuridza muchina," "extrusion bhodhoro muchina," "multi-die head blow molder" uye "multi-parison extrusion blow molding muchina" zvese zvinogona kuoneka mukutsvaga kwemidziyo ine hukama. Tsanangudzo yakakwana yehunyanzvi inofanirwa kuramba ichinzwisisika kunyangwe iwo mazita ekushambadzira achinja.
RFQ yekutarisa yeakawanda-musoro kuvhuvhuta kuumba chirongwa
Tumira chigadzirwa chimwe chete uye zvigadzirwa zvefekitari kumutengesi wega wega. Bvunza makotesheni ega ega kuti apindure muhurongwa humwe chete, nemareferensi ekhathalogi akaparadzaniswa kubva kune vimbiso yeprojekiti.
| RFQ boka | Ruzivo rwekupa | Inodiwa mupi mhinduro |
|---|---|---|
| Product | 2D/3D kudhirowa kana sampuli, huwandu, hukuru hukuru, mutsipa, mubato, mutsara wekuparadzanisa uye trim geometry. | Inoenderana muchina chikuva, kutaridzika, dhizaini dhizaini uye chero dhizaini zvinonetsa |
| Material | Chaiyo resin giredhi, ruvara / zvinowedzera, regrind kana PCR chirongwa uye data remupi | Proposed screw/extrusion scope, kugadzirisa fungidziro uye kuedza zvinhu zvinodiwa |
| Misa uye kunaka | Yakapedzwa huremu, inofungidzirwa gross parison / flash, yakakosha madziro, zviyero uye inoshanda bvunzo | Nzira yekuedza, sampling nechinzvimbo uye tsanangudzo yekubvuma |
| Output | Inodiwa zvikamu zvakanaka paawa, shanduko / gore vhoriyamu, SKU musanganiswa uye shanduko frequency | Zviitiko paawa, zvikamu pachiitiko, zvinofungidzirwa zvakagamuchirwa chikamu uye gross melt calculation |
| Tooling | Kuvapo molds kana yakasarudzika cavity concept | Outlet count, nzvimbo yepakati, die-pini range, mold size, cavity pitch, mold seti uye kutonhora dhizaini. |
| Machine | Yakasarudzwa otomatiki nhanho uye zvipingaidzo zvefekitori | Chiteshi kuverenga, clamp, extruder, zvinodzora, kutora-kunze uye zvinosanganisirwa sarudzo |
| Factory | Simba chiyero, mhepo / mvura mamiriro, ambient miganhu, pasi, kureba uye kusimudza nzira | Peji rekushandisa reprojekiti, kurongeka kwese, hwaro / kurodha uye sevhisi-kubvisa zvinodiwa |
| Kuzasi | Kuchekerera, kuyedzwa kwekuvuza, kuendesa, kunyora, kurongedza uye chirafu-kubata chirongwa | Kugona uye interface muganho kune yega yega inosanganisirwa uye mutengi-inopihwa nhanho |
Usagamuchire mutsara wekubuda usina mamiriro ebvunzo
Gwaro rinobatsira rekugamuchira rinodoma kudhirowa kwebhodhoro, giredhi rezvinhu, kupedzwa uye huremu hwakakomba, nzvimbo dzinoshanda uye makomba, mold kutonhora mamiriro, yakagadzikana yekumhanya hwindo, bvunzo dzemhando, sampling chirongwa uye inosanganisirwa yakadzika midziyo. Inonyora zvikamu zvinogamuchirwa nechinzvimbo. Pasina iwo mamiriro, "pcs / h" inogona kutsanangura mafambiro emuchina, akaumbwa zvikamu zvisati zvaongororwa kana mabhodhoro akanaka akazara - matatu akasiyana mhedzisiro.
Bvunza marongero usati waomesa mutengo wekutenga
Dhirowa yekupedzisira inofanirwa kuratidza die-outlet centerlines pakatarisana neforoma cavities, mold uye platen miganhu, blow pini, kudimbura kana deflashing nzira, nzira yekubuda uye kubvumidzwa kwebasa. Kune katatu- kana mana-musoro chikumbiro Kinggle, kudhirowa uku ndiko uko purojekiti-yakananga pitch inosimbiswa; haifanirwe kutorwa kubva kune yakadhindwa kaviri-musoro tafura.
Mibvunzo inowanzo bvunzwa
Chii chinonzi multi-head blow molding muchina?
Muchina we-multi-head blow woumba muchina unoshandisa kufa-musoro kurongeka nezvitoro zvakati wandei kuumba mafundisi akati wandei pachiitiko chimwe chekuumba. Iyo yekubuda kuverenga, nzvimbo yepakati uye saizi yekufa inofanirwa kuenderana nebhodhoro uye mold-cavity marongero.
Muchina une misoro miviri wakafanana here nemuchina une mapako maviri?
Kwete. Musoro wembiri unotsanangura zvitoro zviviri kana majeri; mhango miviri inotsanangura zvikamu zviviri zvezvimiro muforoma. Iwo anowanzo kugadzirwa seanofananidzwa maviri-zvikamu marongero, asi quotation inofanirwa kutsanangura ese ari maviri akasiyana.
Muchina wekugadzira mabhodhoro ane misoro mina unogadzira mabhodhoro akapetwa kana?
Kwete zvoga. Inogona kuumba zvimwe zvikamu pachiitiko chekuumba, asi chaicho chakanaka kubuda chinoenderana neyakagadzika chiyero chechiitiko, yakazara gross kunyungudika kudiwa, kubuda uye chiyero chegomba, kutonhora, kuchekerera, kuyedzwa uye kugamuchirwa mhando.
Die-head center distance inosarudzwa sei?
Chinhambwe chepakati chinosarudzwa kubva pane yakarongwa cavity pitch uye chigadzirwa marongero. Bhodhoro rakafara, nzvimbo yemutsipa, flash homwe, mold simbi, kutonhora, blow pini, kuchekerera uye kubvisa nzvimbo zvese zvinokanganisa chiyero chekupedzisira.
Muchina mumwe unogona kushandura pakati pekugadzirwa kweimwe uye yakawanda-musoro?
Musoro wakasiyana-siyana kana gadziriro yezvishandiso inogona kuitika papuratifomu yakanyatsogadzirwa, asi haifanirwe kufungidzirwa. Simbisa mechanical fit, extrusion scope, zvidzoreso, shanduko yebasa, kuenderana kwe mold uye kutumwa zvinodiwa nemupi.
Chii chinomisa huwandu hwema cavities mu extrusion blow molding?
Miganhu inosanganisira zviyero zvechigadzirwa, inowanika mold uye platen nzvimbo, outlet pitch, die uye parison geometry, clamp zvinodiwa, extrusion kugona, kutonhora chiyero, kubviswa kwechikamu uye kudzika kwemvura.
Ndeipi data yandinofanira kutumira kune akawanda-cavity muchina quotation?
Tumira chikamu chekudhirowa kana masampula, giredhi rezvinhu, rakapedzwa uye rakazara huremu hweparison, madziro akakosha uye bvunzo, inodiwa yakanaka kuburitsa, SKU chirongwa, zvigadzirwa zvefekitori, miganho yekumisikidza uye pasi pemvura zvinodiwa.